电路板DIP插件加工焊接 从工艺细节到品质保障
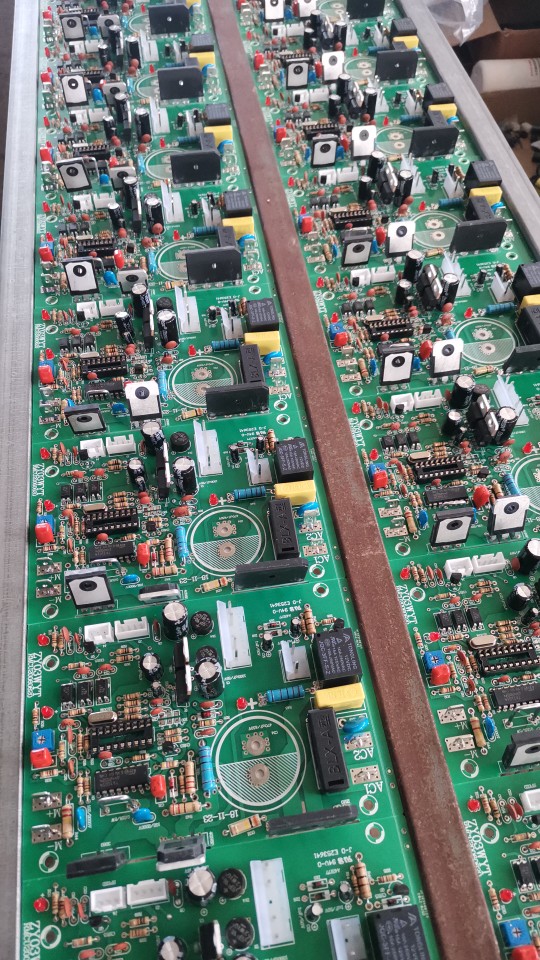
在电子制造领域,电路板(PCB)的组装方式主要分为表面贴装(SMT)和通孔插装(THT/DIP)两大类。尽管SMT技术已成为主流,但DIP插件加工焊接仍然在众多产品中发挥着不可替代的作用。从工业控制板、电源模块到汽车电子、家用电器,许多具有连接器、大功率器件或需要承受机械应力的元件,依然依赖DIP封装。本文将深入探讨DIP插件加工焊接的完整流程、关键工艺控制以及品质保障要点。\n\n### 一、DIP插件加工焊接概述\n\nDIP(Dual In-line Package)即双列直插式封装,是指将元器件的引脚插入电路板上预先钻好的通孔中,再通过焊接形成电气与机械连接。这一工艺看似简单,实则涉及插件、波峰焊/手工焊接、剪脚、修复、检验等多个环节。常见的DIP元器件包括:连接器、排针、电解电容、继电器、变压器、DIP集成电路、大功率电阻、电感等。\n\n与SMT相比,DIP插件加工的优势在于:\n- 机械强度高:通孔焊接的引脚贯穿板材,抗拉、抗振动性能远优于表面贴装。\n- 散热能力好:大功率器件可通过引脚和孔壁将热量传导至PCB内部或背面。\n- 适合低密度互联:对于连接器、开关等需要人工插拔的部件,DIP提供了可靠的固定方式。\n\nDIP加工也面临着效率低、通孔填充不良、焊点空洞等工艺挑战。如何通过标准化流程和精细化控制确保焊接质量,是每个制造环节都必须直面的课题。\n\n### 二、DIP加工焊接核心工艺流程\n\n典型的DIP插件加工焊接流程包括:\n\n1. 来料检验与PCB预处理\n- 检查元器件引脚是否氧化、变形,引脚直径与孔径是否匹配。
\n- 确认PCB通孔无堵塞、无污染,必要时进行烘板以去除潮气,防止焊接时产生气孔。
\n- 对于需要波峰焊的PCB,通常会先在SMT工序完成正面贴装,再进行DIP插件。\n\n2. 元器件成型与插件\n- 根据引脚间距和PCB孔位,使用成型机或手工对引脚进行折弯、切断,保证插入顺畅并留有适当焊接高度。
\n- 采用防静电手环、离子风机等防护措施,避免静电敏感器件(如DIP IC)受损。
\n- 插件顺序应遵循“先低后高、先小后大”原则,避免高元件遮挡邻位焊接。
\n- 可通过治具或模板定位,提高插件的准确性与一致度,减少漏插、错插。\n\n3. 焊接:波峰焊与选择性焊接\n大部分DIP批量焊接会采用波峰焊。其关键在于:\n- 助焊剂涂覆:使用喷雾或发泡方式,确保通孔内壁和引脚均获得适量助焊剂。
\n- 预热:使助焊剂活化并蒸发溶剂,通常预热温度在90-120℃,降低热冲击。
\n- 波峰焊接:焊锡波峰高度应刚好接触PCB底面,波峰平稳。焊接温度一般控制在250-265℃,接触时间2-4秒。
\n- 冷却:快速冷却有助于形成细密晶粒,提升焊点强度。\n\n对于混装板(SMT+DIP)或热敏感元件较多的板卡,波峰焊可能带来挑战,此时可选择选择性焊接(Selective Soldering)。它能针对单个焊点或局部区域进行焊接,避免整板受热,适合高密度和耐热性差的场景。\n\n在某些维修、打样或小批量场景中,手工焊接依然不可或缺。其强调:烙铁头温度(320-380℃)、焊接时间(2-5秒)、焊锡丝品质和“热桥”传递效率,操作者经验直接决定质量。\n\n4. 剪脚与外观修复\n- 波峰焊或手工焊后,引脚需剪至规定长度(一般0.5-1.0mm),防止过长引起短路或刺伤。
\n- 检查是否有连锡、漏焊、锡珠、拉尖、气孔等缺陷,并对不合格点进行补焊和清洗(如有需要)。\n \n5. 清洗与干燥\n对于使用水溶性助焊剂或要求高洁净度的产品,需进行水洗或溶剂清洗,去除残留。随后热风干燥或自然晾干,避免水渍导致漏电或腐蚀。\n\n6. 检验与测试\n通常包含:\n- 目视检查(IPC-A-610标准);
\n- 放大镜或AOI(自动光学检测)元器件方向和焊点;
\n- 对于DIP IC,可利用ICT或飞针测试验证电气连接;
\n- 必要时切片分析(微切片)检查通孔填充率和焊接完整性。\n\n### 三、关键工艺控制点与常见缺陷\n\n1. 通孔填充率\n理想的通孔焊接应在引脚与孔壁间形成2/3至满孔填充的焊点,并且具有润湿良好的角焊缝。通孔填充不足多源于助焊剂未渗透、预热不当或波峰接触时间太短。提高填充的办法包括:增大孔径吻合度、优化波峰宽深度、加热板温度与时间为典型缺陷,表现为无锡或者凹陷。